在制造业向智能化迈进的过程中,工业自动化早已不是"要不要做"的选择题,而是"怎么做、做到什么程度"的必答题。无论是汽车零部件产线上的伺服定位,还是电子装配车间里的视觉检测,背后都离不开一套完整的自动化系统集成方案。捷牧思自动化(sh-james.com)长期服务于上海及长三角地区的制造企业,本文结合一线项目经验,聊聊工业自动化的技术构成、落地路径与常见误区,希望能给正在规划改造的企业一些参考。
工业自动化到底包含哪些层面
很多企业主对工业自动化的理解还停留在"买几台机器人"的层面,实际上,一套可稳定运行的自动化体系通常由四个层面构成:
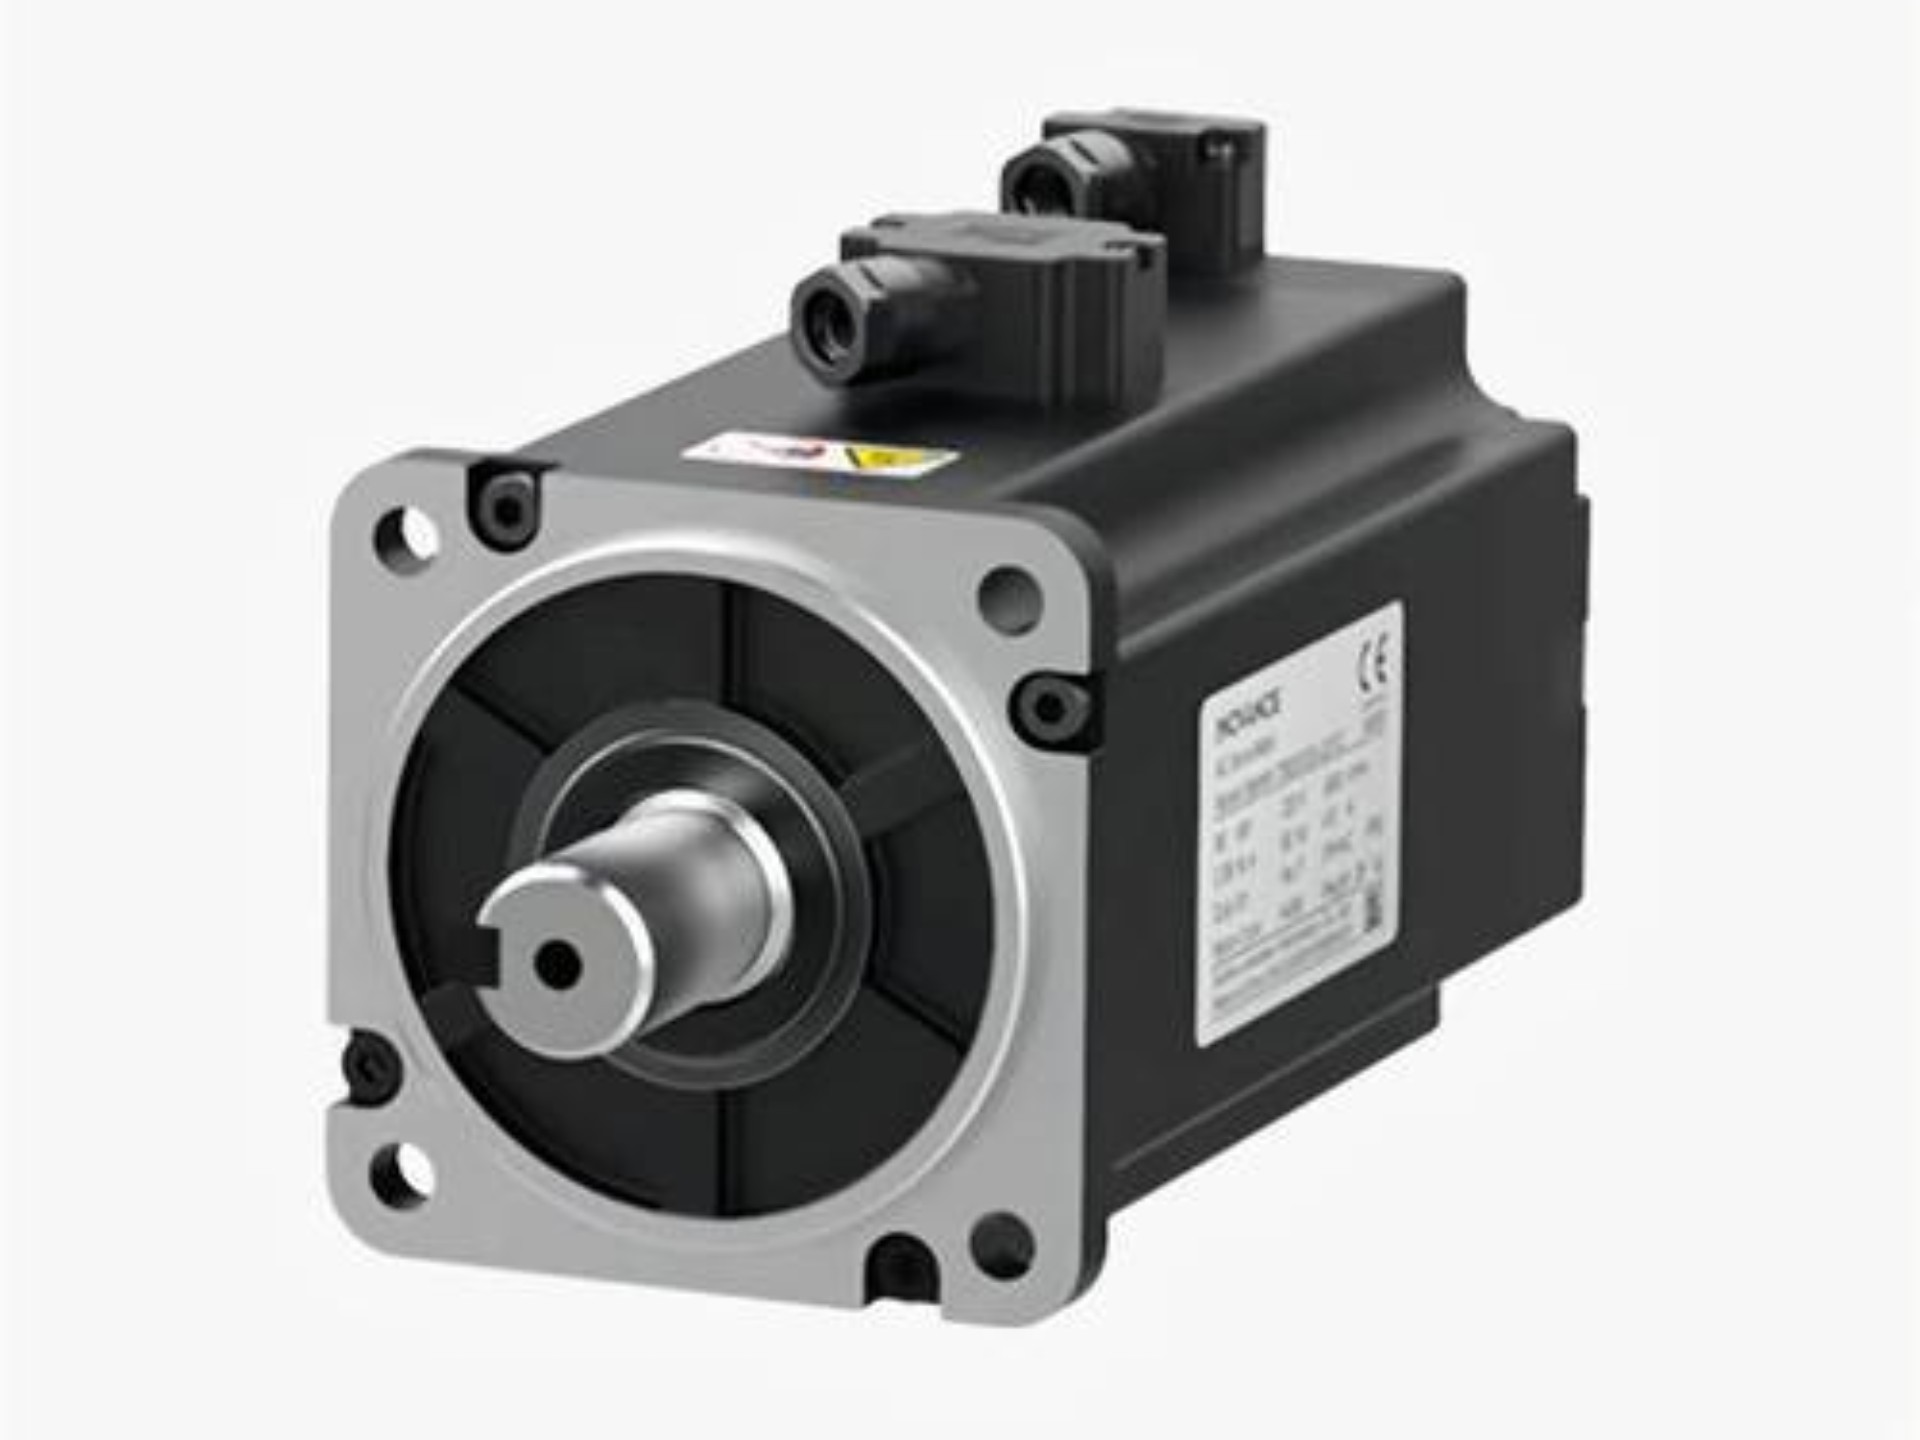
- 执行层:伺服电机、气动元件、工业机器人本体等,负责完成具体动作;
- 控制层:以PLC控制系统为核心,配合触摸屏、变频器、传感器,实现逻辑控制与运动控制;
- 感知层:机器视觉检测、激光位移、力矩传感等,负责质量判断与状态反馈;
- 信息层:通过工业以太网、SCADA、MES接口,把设备数据上传到管理平台,实现远程运维与数据分析。
这四个层面缺一不可。只上机器人不做产线节拍匹配,设备会互相"打架";只做控制不做数据采集,后续的数字化升级又要推倒重来。因此,自动化系统集成的本质是"整体设计",而不是设备的简单堆叠。
PLC控制系统:自动化产线的大脑
PLC控制系统承担着整条产线的时序调度、联锁保护与故障诊断。在实际项目中,控制方案的选择直接影响后期维护成本。西门子、三菱、欧姆龙、汇川等品牌各有适用场景:大型多轴联动产线偏向西门子S7-1500系列,小型专机则常用三菱或国产PLC以控制成本。
值得提醒的是,PLC程序的可读性与注释规范常被忽视。不少企业改造旧线时发现,前任集成商留下的程序没有注释、变量命名混乱,导致后续增加工位或调整节拍时无从下手。捷牧思自动化在交付PLC程序时,会同步提供变量表、流程图和操作手册,这也是判断一家自动化公司是否专业的重要细节。
电气控制柜定制:容易被低估的质量环节
电气控制柜是自动化系统的"心脏",却往往在报价阶段被压缩成本。实际上,控制柜的工艺水平直接关系到设备稳定性与安全性:
- 元器件选型是否留有余量,断路器、接触器、继电器是否采用正规品牌;
- 布线是否遵循强弱电分离、接地规范,线号管与端子标识是否清晰;
- 散热与防护等级是否匹配现场环境,粉尘车间与潮湿车间的方案完全不同;
- 是否预留了扩展空间,方便后续增加轴数或通讯模块。
一个规范的电气控制柜定制方案,从原理图设计、元件排布到出厂前的通电测试,每个环节都需要严格把控。低价柜体省下的费用,往往会在后期停机维修中加倍偿还。
伺服控制与工业机器人集成
伺服控制系统决定了设备的定位精度与响应速度。在包装、贴标、点胶、数控送料等场景中,多轴伺服同步控制是常见需求。选型时需要综合考量负载惯量比、编码器分辨率、总线通讯周期等因素,而不是单纯比较功率参数。
工业机器人集成则更强调"工艺理解"。同样一台六轴机器人,用于搬运码垛和用于焊接打磨,末端执行器、轨迹规划、安全防护的设计思路完全不同。集成商需要深入现场了解工件特性、节拍要求和人员操作习惯,才能把机器人真正"用起来",而不是变成一个昂贵的摆设。
机器视觉检测:从"看得见"到"看得准"
机器视觉检测在工业自动化中的应用越来越普遍,典型场景包括尺寸测量、缺陷检测、字符识别和定位引导。视觉系统的效果取决于三个要素:光源方案、相机镜头选型、算法调参。其中光源设计往往是最关键也最考验经验的部分——同样的缺陷,打光方式不同,成像效果可能天差地别。
需要客观看待的是,视觉检测并非万能。对于表面纹理复杂、缺陷定义模糊的产品,前期需要大量样本训练与验证,企业应预留足够的调试周期,避免"上线即验收"的不切实际预期。
自动化生产线改造:老厂升级的现实路径
相比新建产线,自动化生产线改造面对的约束更多:场地有限、旧设备接口不统一、生产不能长时间停摆。务实的做法通常分三步走:
- 诊断阶段:梳理现有工艺流程,找出瓶颈工位与人工密集环节,明确改造优先级;
- 分段实施:先改造单工位或单机台,验证效果后再逐步串联,降低一次性投入风险;
- 预留接口:新设备统一通讯协议,为后续接入MES、实现工控设备配套与数据采集打好基础。
这种渐进式改造思路,投入可控、见效快,也更符合多数中小制造企业的实际承受能力。
选择自动化服务商的几个实用建议
上海工业自动化公司数量众多,水平参差不齐。企业在选择合作伙伴时,不妨重点关注以下几点:是否有同行业落地案例、是否具备电气设计与软件开发的自有团队、售后响应机制是否明确、交付文档是否完整。英国捷牧思在工业自动化领域积累的技术经验与服务标准,也为国内团队在项目管理和质量管控上提供了有益借鉴。
工业自动化的价值,最终体现在稳定产出、降低人工依赖和提升产品一致性上。技术方案没有绝对的好坏,只有是否贴合企业实际。把工艺需求讲清楚,把验收标准定明确,再选择靠谱的集成伙伴,改造之路才能走得稳、走得远。